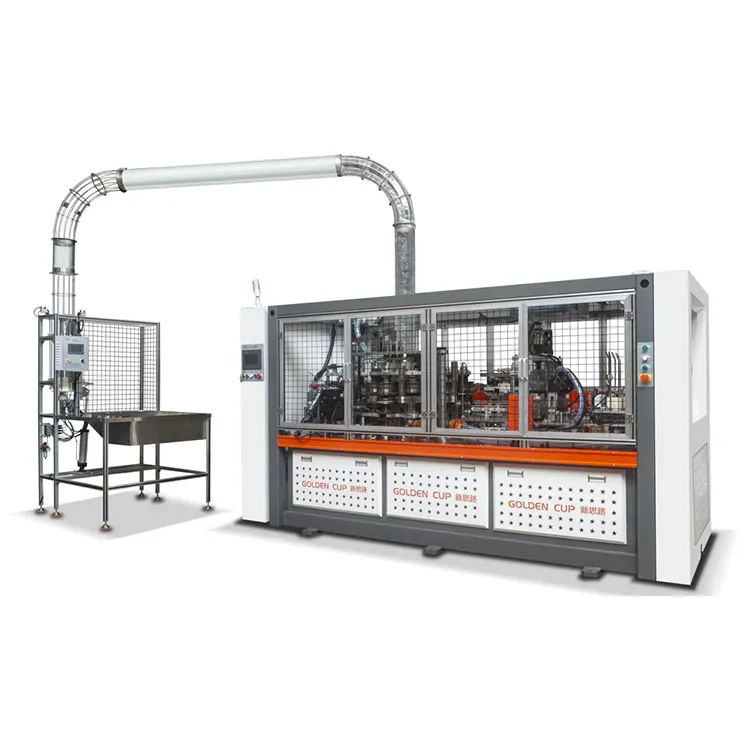
Прелазак на амбалажу за храну засновану на влакнима је извршио невиђени притисак на произвођаче да испоруче чиније које су структурално поуздане, визуелно конзистентне и компатибилне са модерним заштитним премазима. ТхеКССЛ-2000С/КССЛ-2000Ф Машина за чиније за салату / квадратна машина за чиније за папирадресира ову конвергенцију захтева кроз платформу за формирање двоструког модела која одваја производњу округлих чинија од производње четвртастих чинија док дели језгро преноса, контроле и хигијенског инжењеринга. Овај чланак испитује техничку архитектуру машине, компатибилност материјала, логику одржавања и путеве интеграције, нудећи производним инжењерима и стратезима за паковање структурисану референцу за процену да ли је платформа усклађена са великим обимом, одрживошћу вођеним операцијама угоститељских објеката.
- Зашто потражња за посудама на бази влакана мења приоритете производње
- Логика двоструког модела: формирање округле вс
- Техничка архитектура и контрола кретања
- Хигијенско инжењерство и доступност одржавања
- Компатибилност материјала и перформансе баријере
- Интеграција са системима рукава и инспекције
- Границе перформанси и оперативне реалности
- Често постављана питања
1. Зашто потражња за посудама на бази влакана мења приоритете производње
Оператери угоститељских објеката воде структурну промену у начину паковања готових јела. Регулаторни притисак на пластику за једнократну употребу, у комбинацији са преференцијама потрошача за материјале који се могу компостирати и рециклирати, убрзао је замену обликованих пластичних чинија алтернативама од картона у салатни баровима, кухињама у облаку и ланцима брзих услуга. Формати папирних чинија сада заузимају све већи удео у амбалажи за храну за понети, а предвиђа се да ће се глобално тржиште чинија за папир проширити по сложеној годишњој стопи од отприлике 6,5% до почетка 2030-их [референца:0]. Ова експанзија није само обимна прича; то је прича о спецификацији, јер посуде од влакана морају да раде под условима у којима је пластика претходно руковала без приговора.
Зделе за салату уводе специфичан скуп инжењерских ограничења. Захтевају довољну крутост да се одупру деформацији када су напуњени густим, влажним састојцима. Потребни су им слојеви баријере који спречавају миграцију влаге и бојење уља без угрожавања могућности рециклирања. Морају ефикасно да се гнезде за логистику док се јасно одвајају током денестирања на линијама велике брзине. И све више носе графику бренда која захтева прецизно формирање шавова и поновљивост димензија. За продукцијске тимове,КССЛ-2000С/КССЛ-2000Ф Машина за чиније за салату / квадратна машина за чиније за папирплатформа улази у овај пејзаж не као генерички формирач чаша, већ као систем фокусиран на чинију са различитим округлим и квадратним конфигурацијама.
2. Логика двоструког модела: формирање округле вс
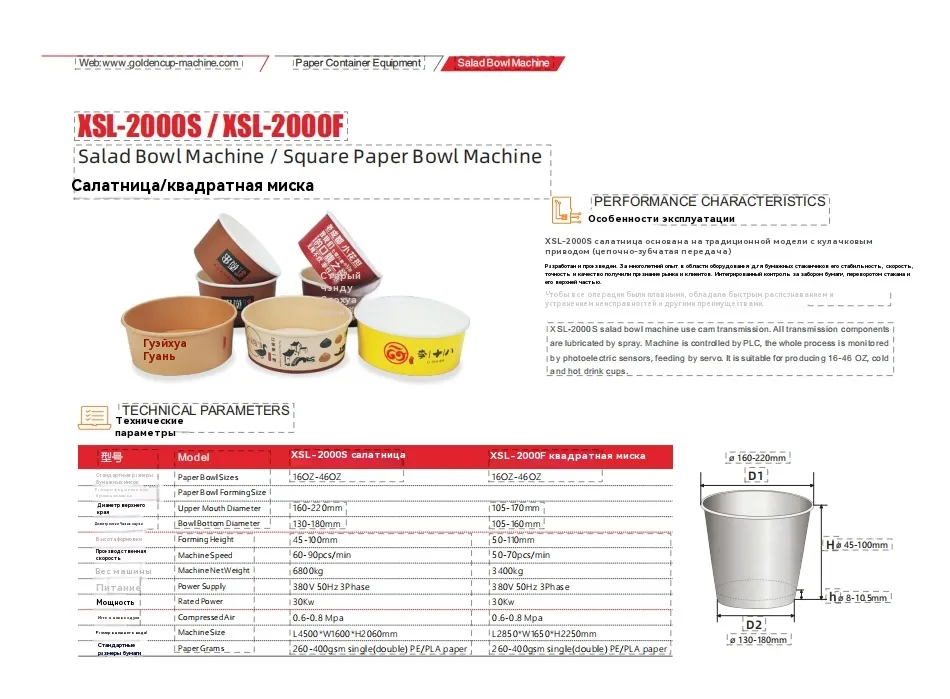
Платформа је организована око две варијанте модела које деле заједничку основу управљања и преноса, али се разликују у геометрији формирања. КССЛ-2000С је конфигурисан за округле чиније за салату, прилагођавајући опсег величине формирања од 160–220 мм у пречнику горњег уста и 130–180 мм у пречнику дна, са висином формирања од 45–100 мм. КССЛ-2000Ф је конфигурација квадратне посуде, са горњим опсегом пречника уста од 105–170 мм, опсегом пречника дна од 105–130 мм и висином формирања од 50–110 мм. Обе варијанте се баве опсегом капацитета 16–46 оз који доминира паковањем за салату, чинију за житарице и паковање за припрему оброка.
Овај приступ двоструког модела је важан јер квадратне и округле посуде нису заменљиве у низводним операцијама. Квадратни формати максимизирају волуметријску ефикасност током транспорта и презентације на полицама, док су округли формати усклађени са конвенционалним залихама поклопца и алатом за кружно уклањање. Производни спрат који опслужује више купаца или програма менија има користи од једне фамилије машина која се може конфигурисати на било коју геометрију без обнављања целокупне оперативне логике око непознате платформе.
Заједничке карактеристике платформе
- Структурно одвајање у стилу десктопаизолује калуп за формирање од јединице преноса, држећи зону производа одвојеном од подмазаних механичких компоненти [референца:1].
- Затворени преносни системналази се испод оквира стола, са аутоматским подмазивањем и механизмом за индексирање типа бурета за глатко кретање индексирања [референца:2].
- Контрола заснована на ПЛЦ-уса фотоелектричним праћењем и серво храњењем подржава поновљиве циклусе формирања и смањује ручну интервенцију током подешавања величине [референца:3].
3. Техничка архитектура и контрола кретања
Архитектура кретања машине је изграђена око брегастог мењача са погоном уздужног вратила. Зупчасти пренос је намеран избор у формирању посуде јер производи механички синхронизовану секвенцу пуњења, претходног формирања, коначног обликовања и избацивања без ослањања искључиво на електронско време за сваку осу. Резултат је ритам који је механички дефинисан и стога мање осетљив на мање флуктуације у серво одзиву током дугих производних циклуса.
Серво храњење управља увођењем празног папира, док фотоелектрично праћење прати регистрацију унапред одштампаног папира. Ова комбинација је посебно релевантна за чиније које носе графику бренда или баријерне премазе примењене у регистру. Када се одштампани узорак помери, фотоелектрични систем детектује одступање и серво фид коригује празну позицију пре формирања. Контролни систем консолидује ове функције у један ПЛЦ интерфејс, омогућавајући оператерима да подесе параметре формирања и надгледају услове квара са једног панела уместо да координирају одвојене подсистеме.
Елементи за кретање и управљање језгром
- Цам пренос:механички синхронизована секвенца формирања са погоном уздужног вратила.
- Индексирање типа бурета:глатко и издржљиво испрекидано кретање за сто за калупе.
- ПЛЦ контрола:централизовано управљање параметрима и дијагностика кварова.
- Серво храњење:прецизно позиционирање празних места, посебно за регистровану штампу.
- Фотоелектрично праћење:континуирано праћење регистрације током производње.
4. Хигијенско инжењерство и доступност одржавања
У производњи амбалаже за контакт са храном, хигијена није завршни слој који се примењује на крају линије; то је својство геометрије машине. Структура платформе у стилу десктопа ствара физичко раздвајање између области калупа за формирање и система преноса. Папирна прашина и остаци влакана који настају током формирања остају у зони производа, док подмазани брегови, осовине и механизми за индексирање остају затворени испод. Ово раздвајање смањује ризик од миграције мазива у ток производа и поједностављује чишћење јер се оператери не крећу око изложених механичких веза.
Аутоматско подмазивање компоненти мењача додатно подржава планирање одржавања. Уместо ручних интервала подмазивања који зависе од дисциплине руковаоца, затворени мењач прима мазиво преко контролисаног система. За постројења која раде у више смена, ово смањује варијабилност коју уносе ручни распореди одржавања и одржава мењач у стабилнијем радном стању током времена.
Избор дизајна оријентисан на одржавање
- Формирање приступачности калупа без демонтаже кућишта преноса.
- Затворена места за подмазивање смањују изложеност папирној прашини и остацима влакана.
- Индексирање цеви смањује ударно оптерећење у поређењу са неким алтернативама са прекидима.
- ПЛЦ дијагностика скраћује време за решавање проблема идентификацијом локација и услова квара.
5. Компатибилност материјала и перформансе баријере
Машина прихвата залихе папира од једног ПЕ, двоструког ПЕ и ПЛА обложеног папира у опсегу 260–400 ГСМ за обе варијанте модела. Овај материјални прозор је значајан јер обухвата практичан опсег примене посуда. Лакши заливи у доњем делу асортимана одговарају сувим или минимално влажним садржајима, док теже залихе и двоструки ПЕ или ПЛА премази подржавају салате са преливима, чиније за житарице са сосовима и формате за припрему охлађених оброка који врше стални притисак влаге на шав и радијус дна.
Папир пресвучен ПЛА-ом постаје све релевантнији јер брендови траже решења за компостабилна баријера која су у складу са токовима обнављања влакана. Параметри формирања машине могу да се подесе да би се прилагодили нешто другачијим карактеристикама клизања и топлотног одзива ПЛА у поређењу са полиетиленом. Произвођачи који процењују прелазак са ПЕ на ПЛА треба да потврде температуру формирања, време задржавања и притисак шава на одређеном папиру који намеравају да користе, јер хемија премаза варира између добављача и ПЛЦ машине омогућава складиштење рецептура за поновљиве промене.
| Спецификација | КССЛ-2000С (округла чинија за салату) | КССЛ-2000Ф (квадратна посуда за папир) |
|---|---|---|
| Величине посуде за папир | 16 оз – 46 оз | 16 оз – 46 оз |
| Горњи пречник уста | 160 – 220 мм | 105 – 170 мм |
| Пречник дна | 130 – 180 мм | 105 – 130 мм |
| Висина формирања | 45 – 100 мм | 50 – 110 мм |
| Брзина машине | 60 – 90 ком/мин | 50 – 70 ком/мин |
| Нето тежина машине | 680 кг | 3.400 кг |
| Напајање | 380 В 50 Хз 3-фазни | 380 В 50 Хз 3-фазни |
| Називна снага | 30 кВ | 30 кВ |
| Компримовани ваздух | 0,6 – 0,8 Мпа | 0,6 – 0,8 Мпа |
| Величина машине | Д4500 × Ш1600 × В2060 мм | Д2850 × Ш1650 × В2250 мм |
| Папир грама | 260 – 400 ГСМ (једноструки/двоструки ПЕ/ПЛА) | 260 – 400 ГСМ (једноструки/двоструки ПЕ/ПЛА) |
6. Интеграција са системима рукава и инспекције
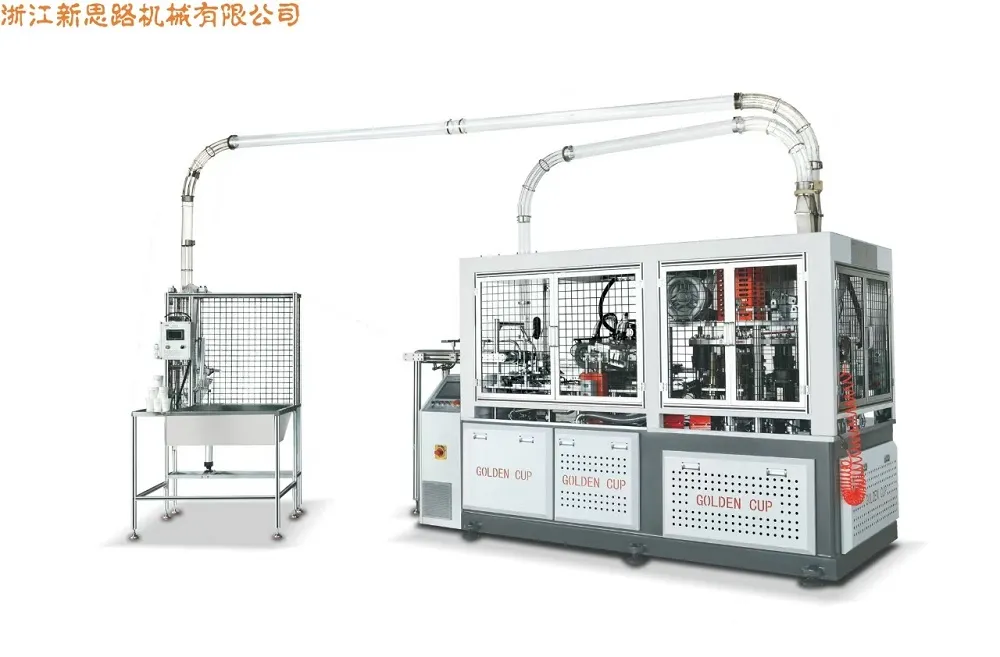
Машина за формирање посуде ретко ради као изоловано острво у зрелом производном погону. Платформа подржава повезивање са КССЛ-1500ТВ навлаком за наношење, омогућавајући производњу посуда са двоструким или таласастим зидом[референца:4]. Конструкција са двоструким зидовима побољшава изолацију и структурну крутост, док геометрија таласастог зида додаје топлотне перформансе и препознатљиву тактилну површину коју брендови користе за врхунско позиционирање. Могућност додавања апликатора рукава низводно значи да иста платформа за формирање може служити и једнозидним и двозидним линијама производа без дуплирања основног средства за формирање.
Опциона визуелна инспекција се такође може интегрисати за аутоматску детекцију квалитета [референца:5]. Визуелна инспекција је посебно драгоцена за чиније са штампаном графиком или критичним димензионалним толеранцијама, јер може означити неусклађеност шавова, прескакање премаза или одступање димензија пре него што готове чиније стигну до паковања. За операције које снабдевају ланце угоститељских објеката строгим спецификацијама паковања, овај слој инспекције обезбеђује документовану евиденцију квалитета уместо да се ослања само на периодично ручно узорковање.
Низводни путеви компатибилности
- КССЛ-1500ТВ апликатор са рукавима:прелази једнозидно формирање у производњу двозидног или таласастог зида.
- Модул визуелне инспекције:аутоматско откривање одступања димензија и штампе.
- Интерфејси за денестирање и бројање:компатибилан са стандардном опремом за руковање низводно.
- ПЛЦ складиште рецепата:подржава брзу промену између величина посуде и спецификација материјала.
7. Границе учинка и оперативне реалности
Објављене бројке брзине за КССЛ-2000С указују на опсег брзине машине од 60–90 комада у минути, са маркетиншким материјалом који наводи до 120 контејнера у минути под одређеним условима [референца:6][референца:7]. Разлика је важна за планирање производње. Виша цифра може одражавати оптимизовани материјал, идеалне услове формирања или специфичну конфигурацију, док опсег од 60–90 ком/мин представља практичан радни опсег. Инжењери који процењују платформу треба да третирају нижи до средњи опсег као реалистичну основу за планирање и да потврде стварну пропусност са својим специфичним залихама папира, геометријом посуде и типом премаза.
КССЛ-2000Ф квадратна конфигурација има посебан опсег брзине од 50–70 ком/мин. Квадратно обликовање уводи додатна геометријска ограничења у поређењу са округлим обликовањем, јер радијуси углова и равни бочни зидови захтевају другачији проток материјала и контролу шава. Тежа нето тежина машине — 3.400 кг за Ф варијанту наспрам 680 кг за С варијанту — одражава значајнију структуру формирања потребну за квадратну геометрију посуде. Ове разлике нису недостаци; они су инжењерски компромиси које производни тимови треба да мапирају са својим стварним миксом производа пре него што се обавежу на конфигурацију.
Контролна листа оперативне евалуације
- Валидација материјала:потврдите да одабрани папир и премаз спадају у опсег 260–400 ГСМ и прозор компатибилности са једним/двоструким ПЕ или ПЛА.
- Замена алата:план за измене калупа и алата за формирање при преласку између величине посуде или између округлог и квадратног модела.
- Стабилност довода ваздуха:одржава 0,6–0,8 МПа компримованог ваздуха да би се подржало доследно формирање и избацивање.
- Енергетска инфраструктура:проверити 380 В 50 Хз трофазно напајање и називни капацитет снаге 30 кВ.
- Синхронизација низводно:потврдите да су модули за наношење рукава и модули за инспекцију временски подешени на стварну излазну стопу, а не на теоретски максимум.
8. Често постављана питања
Која је примарна разлика између КССЛ-2000С и КССЛ-2000Ф?
Може ли машина да ради на папиру пресвученом ПЛА без промене хардвера?
Како машина подржава производњу посуда са двоструким зидом?
Које захтеве за одржавање треба да очекују оператери?
Да ли је доступна визуелна контрола за контролу квалитета штампане посуде?
Закључак: Платформа изграђена око реалности производње фибер бовл
Прелазак са пластичне на амбалажу за храну од влакана није једноставна замена материјала. Захтева формирање платформи које могу да рукују папиром прекривеним баријерама, одржавају димензионалну дисциплину на дугим стазама и интегришу се са низводним облагањем и инспекцијом без стварања нових уских грла. ТхеКССЛ-2000С/КССЛ-2000Ф Машина за чиније за салату / квадратна машина за чиније за папиродговара на ове реалности кроз архитектуру двоструког модела која дели логику контроле, хигијенско одвајање и компатибилност материјала у свим форматима округлих и квадратних посуда. За производна окружења у којима је флексибилност геометрије посуде једнако важна као и сирова брзина, платформа пружа структурално кохерентну почетну тачку, а не једнонаменски калуп за чаше прилагођен за другачији посао.
Произвођачи који оцењују ову платформу требало би да почну са јасном мапом свог микса производа, спецификацијама материјала и опремом која се налази у наставку. ПЛЦ рецепти машине, опције модуларне навлаке и инспекције, као и одвајање зоне производа од зоне преноса подржавају постепени пут усвајања. Како чиније за салату засноване на влакнима настављају да замењују пластику у прехрамбеним и малопродајним каналима, вредност система формирања који може да еволуира са променама формата и напретком премаза остаће централна у стратегији производње.
За инжењерске тимове који желе да ускладе способност формирања са циљевима одрживости и спецификацијама угоститељских објеката великог обима, следећи корак је директан технички разговор.Златни пехародржава инжењерске ресурсе апликација за подршку тестирању материјала, конфигурацији алата и планирању интеграције за варијанте КССЛ-2000С и КССЛ-2000Ф. Без обзира да ли је захтев за пропусност округле посуде, волуметријска ефикасност квадратне посуде или комбинована линија са навлаком и визуелном инспекцијом, архитектура платформе је дизајнирана да се конфигурише, а не да се поново гради.
Контактирајте насда бисте разговарали о вашим захтевима за формирање посуде и затражили преглед конфигурације по мери.
Контактирајте нас